
Branże
BRANŻA SPOŻYWCZA
Przemysł

Sprawdź też
ROBOTY PRZEMYSŁOWE
ROBOTY PRZEMYSŁOWE
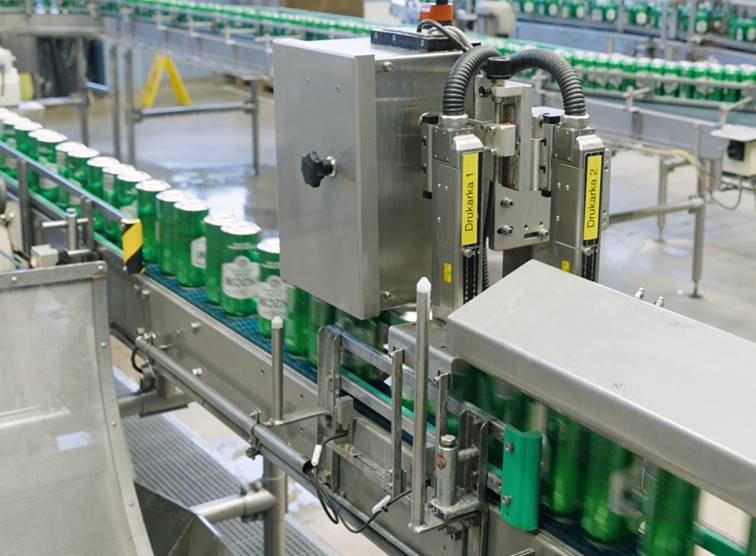
Drukarka znakująca jest zwykle kupowana inaczej niż reszta linii. Maszynę główną projektuje się miesiącami, z integratorem i automatykiem. Urządzenie znakujące bywa dokładane na końcu, osobnym zamówieniem, często przez inny dział i według jednego kryterium: żeby drukowało datę.
Potem okazuje się, że to samo urządzenie musi dogadać się z przenośnikiem, sterownikiem, systemem ERP, kamerą kontrolną i człowiekiem na trzeciej zmianie. Większość problemów ze znakowaniem, które widzimy na halach, nie wynika z tego, że drukarka jest zła. Wynika z tego, że została wpięta w linię, a nie zaprojektowana jako jej część.

Wygodnie jest myśleć o drukarce jak o urządzeniu peryferyjnym: stoi, drukuje, czasem trzeba dolać atramentu. W rzeczywistości ma cztery odrębne połączenia z resztą zakładu i każde z nich można pominąć niezależnie od pozostałych.
| Interfejs | Co spina | Co się dzieje, gdy zostanie pominięty |
|---|---|---|
| Mechaniczny | Pozycja głowicy, prowadzenie produktu, dystans i kąt nadruku | Nadruk „pływa" po powierzchni, część sztuk wychodzi nieczytelna mimo sprawnej drukarki |
| Sygnałowy | Enkoder, fotokomórka, sygnał start/stop, wyjście odrzutu | Znaki rozciągają się przy zmianie prędkości, brak reakcji na zatrzymanie linii, wadliwa sztuka jedzie dalej |
| Danych | ERP, MES, WMS – treść nadruku i zapis zwrotny | Operator wpisuje dane ręcznie, a system nie wie, co faktycznie wydrukowano |
| Organizacyjny | Właściciel urządzenia, procedury, harmonogram przeglądów | Nikt nie prowadzi statystyki awarii, serwis wzywany dopiero przy postoju |
Pierwsze dwa interfejsy są techniczne i widać je od razu. Trzeci widać po miesiącu. Czwarty – po roku, kiedy okazuje się, że nikt nie umie odpowiedzieć, ile razy w kwartale drukarka stanęła.
Ten sam model urządzenia zachowa się zupełnie inaczej na butelce PET, na kartonie i na elemencie metalowym. Decyduje nie tyle technologia, co sposób, w jaki produkt przechodzi przed głowicą: czy jest prowadzony, czy się obraca, czy dystans jest powtarzalny na całej szerokości.
Dlatego dobór urządzenia powinien iść w parze z doborem oprzyrządowania. Na naszej stronie rozbiliśmy to na konkretne przypadki – od butelek PET i folii elastycznych po elementy metalowe. Różnice między nimi nie są kosmetyczne: to inne odległości, inne atramenty i inne wymagania wobec transportu.
W większości zakładów produkt jest oznaczany nie raz, a trzy razy: na jednostce, na opakowaniu zbiorczym i na jednostce logistycznej. To najczęstsze miejsce, w którym widać, że znakowanie działa w oderwaniu od procesu.
Poziom jednostkowy – data, partia, kod produktu bezpośrednio na wyrobie lub opakowaniu jednostkowym. W spożywce to obszar najmocniej uregulowany; zebraliśmy te wymagania na stronie o znakowaniu żywności.
Poziom zbiorczy – karton, zgrzewka, tacka. Kod na opakowaniu zbiorczym powinien wynikać z tego, co znalazło się w środku, a nie być generowany niezależnie.
Poziom logistyczny – paleta i etykieta SSCC. Tu dochodzi jeszcze kwestia trwałości w obrocie i bezpieczeństwa samej metody znakowania, o czym pisaliśmy przy okazji znakowania palet drewnianych i alternatyw dla wypalarek.
Jeśli te trzy poziomy obsługują trzy urządzenia, z których każde dostaje dane z innego miejsca, to system identyfikowalności istnieje tylko na papierze. Powiązanie „ta paleta zawiera te kartony, a te kartony te sztuki" musi być zapisane w systemie w momencie druku – nie odtwarzane później z harmonogramu produkcji.

Najważniejsza zmiana w myśleniu jest taka: nadruk to nie tekst na produkcie, tylko rekord w bazie, który przy okazji jest widoczny na opakowaniu. Wartość ma dopiero wtedy, gdy istnieje po obu stronach – na sztuce i w systemie.
To dokładnie ta warstwa, która robi różnicę między znakowaniem a identyfikowalnością. Rozwinęliśmy ją w artykule znakowanie jako element traceability; tutaj wystarczy jedna zasada. Dane zmienne powinny przychodzić z systemu nadrzędnego i wracać do niego jako potwierdzenie. Jeśli przychodzą z klawiatury, to nie jest integracja, tylko przepisywanie.
Praktyczny test: czy dział jakości jest w stanie odtworzyć, co dokładnie wydrukowano na produkcie o danym numerze partii, bez pytania kogokolwiek z produkcji? Jeśli nie – interfejs danych nie istnieje.
Drukarka wie tylko tyle, że wysłała sygnał do druku. Nie wie, czy nadruk powstał, czy jest czytelny i czy produkt w ogóle pod nią przejechał. Tę wiedzę dostarcza dopiero kontrola nadruku – system wizyjny sprawdzający obecność i czytelność kodu oraz wyjście sterujące odrzutem.
Bez tej pętli zakład dowiaduje się o problemie od klienta. Z nią – wadliwa sztuka nie opuszcza linii, a liczba odrzutów staje się sygnałem diagnostycznym: jeśli rośnie, coś dzieje się z podłożem, atramentem albo ustawieniem.
Drugi element tej samej warstwy to podgląd stanu samego urządzenia. HTPC i Hitachi Online pozwalają zobaczyć parametry pracy bez schodzenia na halę, co przesuwa utrzymanie z reagowania w stronę prewencji.
Kilka objawów, które na audycie linii pojawiają się najczęściej:
Każdy z tych punktów da się usunąć osobno i żaden nie wymaga wymiany urządzenia. Wymaga natomiast decyzji, kto za to odpowiada.
Żaden z tych punktów nie jest projektem inwestycyjnym. To kilkanaście ustaleń, które przy nowej linii zajmują jedno spotkanie, a przy istniejącej – kilka tygodni uporządkowania.
Zapytanie ofertowe, w którym jest prędkość linii, podłoże i treść nadruku – i nic więcej. Nie ma informacji, skąd mają pochodzić dane zmienne, czy przewidziano odrzut, jak produkt jest prowadzony i kto będzie obsługiwał urządzenie.
Na taki opis da się złożyć ofertę i da się dostarczyć sprawne urządzenie. Tylko że sprawne urządzenie to jeszcze nie działające znakowanie. Różnicę widać dopiero na uruchomieniu, kiedy poprawki kosztują wielokrotnie więcej niż godzina rozmowy na etapie projektu.
Czy integracja z ERP jest konieczna, żeby znakowanie działało poprawnie?
Do samego druku nie. Do tego, żeby nadruk był wiarygodnym zapisem – tak. Bez integracji zawsze zostaje moment, w którym człowiek przepisuje dane, a to jedyne miejsce w całym łańcuchu, którego nie da się zweryfikować po fakcie.
Mamy działającą linię. Czy da się dopiąć te interfejsy bez przestoju?
Zwykle tak, etapami. Najmniej inwazyjne jest uporządkowanie warstwy organizacyjnej i danych. Doprowadzenie sygnałów i montaż kontroli wizyjnej wymaga już okna serwisowego, ale zazwyczaj mieści się w planowanym postoju.
Kto powinien odpowiadać za drukarkę w zakładzie?
Nie ma jednej dobrej odpowiedzi – bywa to utrzymanie ruchu, technolog albo lider linii. Ważne, żeby to była jedna, wskazana funkcja. Najgorszy wariant to taki, w którym odpowiedzialność jest rozproszona między produkcję, utrzymanie ruchu i dostawcę.
Czy warto mieć jednego dostawcę dla wszystkich poziomów znakowania?
Nie zawsze, ale warto mieć jedną osobę odpowiedzialną za spójność między nimi. Problemy pojawiają się nie wewnątrz poziomów, tylko na styku: gdy kod na palecie powstaje niezależnie od kodów na kartonach.
Od czego zacząć, jeśli linia już działa, a znakowanie sprawia kłopoty?
Od dwóch tygodni notowania: co się psuje, jak często i w którym momencie – przy starcie, przy przezbrojeniu, czy w trakcie biegu. To rozróżnienie zwykle od razu wskazuje, który z czterech interfejsów jest niedomknięty.
Inżynierowie HITMARK przeprowadzają analizę procesu na miejscu: prowadzenie produktu, sygnały z linii, źródło danych zmiennych, kontrola nadruku i organizacja obsługi. Wynikiem jest raport z konkretnymi usprawnieniami, a nie oferta na urządzenie. Bezpłatnie, także z wizytą na hali.
Serwis dostępny 24h/365.

